DOMOV / Správy / Vedenie klinovej drážky kladky: Tolerancie, lícovanie pera, preťahovanie a základy zostavy hriadeľa
Správy
Vedenie klinovej drážky kladky: Tolerancie, lícovanie pera, preťahovanie a základy zostavy hriadeľa
Spadnutý kľúč, ryhovaný náboj a remeň, ktorý začína šplhať po prírube dva týždne po prestavbe. Táto sekvencia je zvyčajne obviňovaná z remeňa, ale hlavná príčina je v drážke kladky. Keď sa remenica stiahne z hriadeľa kvôli údržbe, kľúč je prvá časť, ktorá zmizne, a náhrada sa príliš často vyberie len okom z toho, čo je uvoľnené v zásobníku náhradných dielov. Rozdiel medzi správne nasadeným kľúčom a uvoľneným kľúčom sa meria v stotinách milimetra, no rozhoduje o tom, či spojenie prežije rok striedania krútiaceho momentu alebo zlyhá do mesiaca.
Najprv krátka odpoveď: drážka pre kladku je opracovaná drážka vyrezaná pozdĺž vývrtu náboja, ktorá zodpovedá drážke na hriadeli, ktorá spolu drží pero, ktoré prenáša krútiaci moment a fixuje uhlovú polohu kladky. Dosiahnite správnu šírku, hĺbku a povrchovú úpravu a kľúč sa stane najlacnejším a najpredvídateľnejším komponentom hnacieho ústrojenstva. Pomýlite si ich a kľúč sa stane poistkou, ktorá vybuchne a občas si vezme so sebou aj hriadeľ.
Čo v skutočnosti robí kladkový kľúč
Tento jeden slot vykonáva tri úlohy a vykonáva ich bez nadbytočnosti.
Prenos krútiaceho momentu. Pracovné zaťaženie medzi hriadeľom a nábojom prenáša pero, nie trenie.
Uhlové umiestnenie. Poloha zubov alebo drážok remenice na hriadeli je fixovaná drážkou pre pero, nie lícovaním otvoru.
Odkaz na montáž. Obrobená drážka poskytuje personálu údržby pozitívny orientačný bod, takže náboj nie je možné namontovať o niekoľko stupňov von.
Samotný krútiaci moment prechádza cez boky pera do dvoch úzkych kontaktných pásikov, jeden v hriadeli a jeden v náboji. Každý newtonmeter záťaže prechádza týmito pásmi, zatiaľ čo rohy štrbiny sústreďujú napätie a hĺbka štrbiny odstraňuje materiál z časti, ktorá odoláva ohybu. Tieto dva efekty vysvetľujú, prečo rozmerové normy obmedzujú hĺbku t1 na strane hriadeľa a udržiavajú ju o niečo menšiu ako hĺbku t2 na strane náboja: hriadeľ je časť, ktorú nikto nechce vymeniť, takže drážka pre pero je umiestnená tak, aby udržala viac materiálu na strane hriadeľa.
Na synchrónnej kladke nastavuje časovanie aj drážka pre kľúč. Ak sa drážka náboja odreže o niekoľko stupňov od nulového bodu rozstupu zubov, zuby remeňa sa stretnú s drážkami remenice v nesprávnom bode cyklu a výsledok sa prejaví ako nerovnomerné opotrebovanie na jednej strane zuba, a nie ako zjavná chyba. Disciplína, ktorá platí pre drážku kladky, platí aj pre drážku náboja, a preto profil zubov ozubeného remeňa a drážka remenice, v ktorej prebieha by sa malo považovať za jeden systém a nie za dve časti kupované samostatne.
Na metrických výkresoch kľúč a drážka nie sú slobodnou voľbou. Priemer hriadeľa vyberá rad a tento riadok určuje prierez kľúča, hĺbku drážky hriadeľa a hĺbku drážky náboja. Bežnou chybou je dimenzovať drážku podľa akéhokoľvek kľúča v zásuvke a ignorovať hĺbku, pretože príliš hlboká drážka hriadeľa odstraňuje nosnú časť z hriadeľa, ktorý už pracuje so striedavým krútiacim momentom.
Menovité rozmery pera a perovej drážky pre bežné priemery hriadeľa podľa série DIN 6885. Vždy potvrďte podľa výkresu alebo platnej nákupnej normy.
Rozsah priemeru hriadeľa (mm)
Veľkosť kľúča š x v (mm)
Hĺbka drážky hriadeľa t1 (mm)
Hĺbka drážky náboja t2 (mm)
6 až 8
2 x 2
1.2
1.0
Cez 8 až 10
3 x 3
1.8
1.4
Viac ako 10 až 12
4 x 4
2.5
1.8
Od 12 do 17
5 x 5
3.0
2.3
Od 17 do 22
6 x 6
3.5
2.8
Nad 22 až 30
8 x 7
4.0
3.3
Nad 30 až 38
10 x 8
5.0
3.3
Nad 38 až 44
12 x 8
5.0
3.3
Nad 44 až 50
14 x 9
5.5
3.8
Od 50 do 58
16 x 10
6.0
4.3
Od 58 do 65
18 x 11
7.0
4.4
Nad 65 až 75
20 x 12
7.5
4.9
Tolerancia šírky je časť, ktorá musí byť skutočne napísaná na výkrese. K h9 sa bežne dodávajú kľúče a o ich uložení rozhodujú dve drážky. Drážka hriadeľa je zvyčajne držaná pevnejšie ako drážka náboja, pretože oprava poškodenia hriadeľa je oveľa drahšia. Ako tesné závisí od toho, ako je kladka zostavená: posuvné uloženie potrebuje vôľu, aby sa naň dalo zatlačiť rukou, zatiaľ čo nasunutie alebo zalisovanie môže byť tesnejšie, ale počas údržby sa ťažšie oddeľuje.
Prečo je vôľa vhodnejšia ako nominálna veľkosť
Nominálny 8 mm kľúč v nominálnej 8 mm drážke vám takmer nič nehovorí o tom, ako sa bude spoj správať. Dôležitá je vôľa ponechaná medzi bokom pera a stenou drážky po opracovaní. Akonáhle je táto vôľa dostatočne veľká na to, aby sa kľúč mohol pohybovať pod zaťažením, kľúč sa začne kývať vo vnútri drážky zakaždým, keď sa krútiaci moment obráti, a na bokoch sa začína opotrebenie.
Vyššie uvedené hodnoty sú indikatívne a používajú sa skôr na zobrazenie trendu než na to, aby slúžili ako tabuľka meraní. Krivka začína takmer plocho, čo znamená, že malá vôľa na tesnom konci rozsahu stojí veľmi málo životnosti. Za kolenom krivky sa pokles stáva strmším, takže každých ďalších 0,02 mm vôle uberie viac života ako predchádzajúci prírastok. Praktické je, že uvoľnenie drážky náboja o polovicu tolerančného stupňa, aby sa uľahčila montáž, posúva pohon pozdĺž krivky a záleží na tom, kde to dopadne. Málo zaťažený dopravníkový valec, ktorý beží v jednom smere, toleruje voľnejšie uloženie ako hlavný hriadeľ tlačového stroja, ktorý neustále mení krútiaci moment. To je dôvod, prečo tolerancia šírky klinovej drážky patrí skôr na výkres ako do rúk strojníka na stole.
Ako zlyhávajú kladky s kľúčom v prevádzke
Poradie poruchových režimov je pozoruhodne konzistentné od jedného závodu k druhému a zriedka sa začína zlomením kľúča.
Tento rebríček odráža to, čo najčastejšie odhaľujú demontáže v údržbárskych dielňach, nie to, čo produkuje laboratórna únavová súprava. Trpenie na kľúčových bokoch je navrchu, pretože sa vyvíja pomaly a pri bežnej obhliadke si ho takmer nikdy nevšimnete. Strih a praskanie rohov náboja sú udalosti, ktoré nasledujú, pretože akonáhle sa lícovanie uvoľní, nárazové zaťaženie sa sústreďuje v rohoch drážky. Deformácia drážky hriadeľa je na štvrtom mieste a je najmenej vítaným zistením zo všetkých, pretože výmena drážkovaného hriadeľa stojí oveľa viac ako výmena kľúča. Prešmyknutie kladky na hriadeli je jednoducho konečný stav a vtedy sa už prežúvajú aj zuby remeňa. Ponaučenie je konzistentné: väčšina porúch kladky s kľúčom má skôr za následok voľné uloženie než nedostatočnú pevnosť materiálu.
Materiál náboja Mení limit klinovej drážky
Kľúčom je takmer vždy tvrdšia časť, takže v praxi je zaťaženie obmedzené mäkšou z dvoch drážok. Vďaka tomu je materiál náboja priamym návrhovým rozhodnutím, a nie kozmetickým.
Hliníkový náboj sa správa inak ako liatina alebo oceľ, pretože drážka odoláva zaťaženiu kľúča prostredníctvom pevnosti v šmyku samotného materiálu náboja. Oceľový náboj dosahuje zhruba dvojnásobok kapacity sivej liatiny a táto medzera vysvetľuje, prečo silne zaťažené pohony zriedka používajú hliníkové remenice. Tvárna liatina je medzi nimi a je kompromisom, na ktorom sa väčšina výrobcov strojov dohodne, keď záleží na cene a sile. Náboje zo spekaného kovu sú lacné na výrobu, ale v tejto škále dosahujú skóre okolo sedemdesiatky, čo vyhovuje skôr malým, ľahko zaťaženým kladkám ako pozíciám hlavného pohonu. Keď sa nedá vyhnúť hliníkovej kladke, zvyčajným riešením je predĺžiť záber kľúča alebo presunúť dráhu krútiaceho momentu na upínací prvok namiesto kľúča. Najprv vyberte materiál náboja pre šmykovú kapacitu, potom zvážte hmotnosť a náklady vzhľadom na základnú líniu.
Možnosti obrábania pre klinovú drážku náboja
Drážku v náboji je možné vyrobiť niekoľkými spôsobmi a výberom sa mení dosiahnuteľná presnosť aj ekonomika zákazky. Nižšie uvedené porovnanie hodnotí dve bežné výrobné cesty proti sebe podľa kritérií, ktoré skutočne rozhodujú o cenovej ponuke.
Toto porovnanie radarov hodnotí rovnakú kľúčovú drážku náboja vytvorenú dvoma rôznymi procesmi, pričom každá os je normalizovaná od nuly do jednej. Preťahovanie dosahuje vysokú presnosť rozmerov, povrchovú úpravu, rýchlosť rezania a prístup k vnútornej drážke, pretože jediný prechod tvarovacieho nástroja vytvorí drážku jedným pohybom. Jeho slabou stránkou je malá sériová flexibilita, pretože samotný preťahovač je vyrobený a prebrúsený pre jednu kombináciu šírky a hĺbky kľúčovej drážky. Drážkovanie sa správa opačne: vstupné náklady na nástroje sú nižšie a jeden náboj alebo krátka séria sa dá oveľa ľahšie prispôsobiť, ale proces je pomalší a konečná úprava je zvyčajne o krok pozadu za preťahovaním. Drôtové rezanie a frézovanie sú medzi nimi a sú praktické pri opravárenských prácach, kde objednávanie novej preťahovačky pre jednu kladku nemá zmysel. Rozhodnutie zvyčajne závisí od objemu: ak ročná produkcia oprávňuje nástroje, preťahovanie je rozumným východiskom a pod touto hranicou je realistickejšia cesta drážkovanie alebo rezanie drôtu.
Kontrolný zoznam montáže a kontroly
Väčšina problémov s drážkou sa vytvorí počas desiatich minút, ktoré sú potrebné na opätovné nasadenie kladky. Krátky sled kontrol odstráni takmer všetky.
Zmerajte šírku drážky hriadeľa a drážky náboja pomocou posuvného meradla alebo dieromeru a porovnajte namerané hodnoty s tolerančným pásmom na výkrese namiesto posudzovania lícovania podľa pocitu.
Skontrolujte, či kľúč sedí v správnej hĺbke v oboch drážkach. Medzi hornou časťou kľúča a spodkom drážky náboja by mala byť malá medzera, nikdy nie tesný kontakt.
Odhrotujte okraje drážok a odstráňte všetok prevalcovaný kov. Na naklonenie kľúča v štrbine stačí jeden zdvihnutý ostrap.
Skúšobne nasaďte remenicu na čistý, suchý hriadeľ. Ryhové značky na otvore alebo hriadeli znamenajú, že uloženie je príliš tesné pre zamýšľaný spôsob montáže.
Pred zatlačením otočte náboj tak, aby drážka pre pero bola zarovnaná s drážkou hriadeľa a nikdy neťahajte remenicu na miesto pomocou upevňovacej skrutky.
Utiahnite nastavovaciu skrutku alebo upínací prvok na špecifikovaný krútiaci moment a potom znova skontrolujte fázu zubov voči remeňu, ak je remenica synchrónneho typu.
Po prvých hodinách prevádzky znova skontrolujte radiálne hádzanie a pridajte nameranú hodnotu do záznamu bežnej údržby.
Kľúčová drážka kladky je neprehliadnuteľná vlastnosť, úzka štrbina v kuse kovu, napriek tomu prenáša krútiaci moment a drží uhlovú polohu, na ktorej závisí celý pohon. Dajte jej definovanú toleranciu šírky a hĺbky, vyberte uloženie podľa toho, ako bude kladka zostavená, a zmerajte skôr pred montážou ako po nej. Takto pripravené spojenie s kľúčom sa zriedka stane prvou vecou, ktorá na stroji zlyhá.
Pre tímy, ktoré vymieňajú remenicu alebo navrhujú nový pohon, získavanie remenice a remeňa od rovnakého dodávateľa udržiava dieru, drážku pre pero a rozstup zubov na jednom výkrese. Jiangxi Kangqi Industrial vyrába gumové rozvodové remene, PU rozvodové remene a zodpovedajúce synchrónne remenice, pričom rozmerové záznamy sú k dispozícii spolu so skúšobnými správami, takže lícovanie náboja a profil zuba sa riešia spolu, nie v dvoch samostatných rozhovoroch.
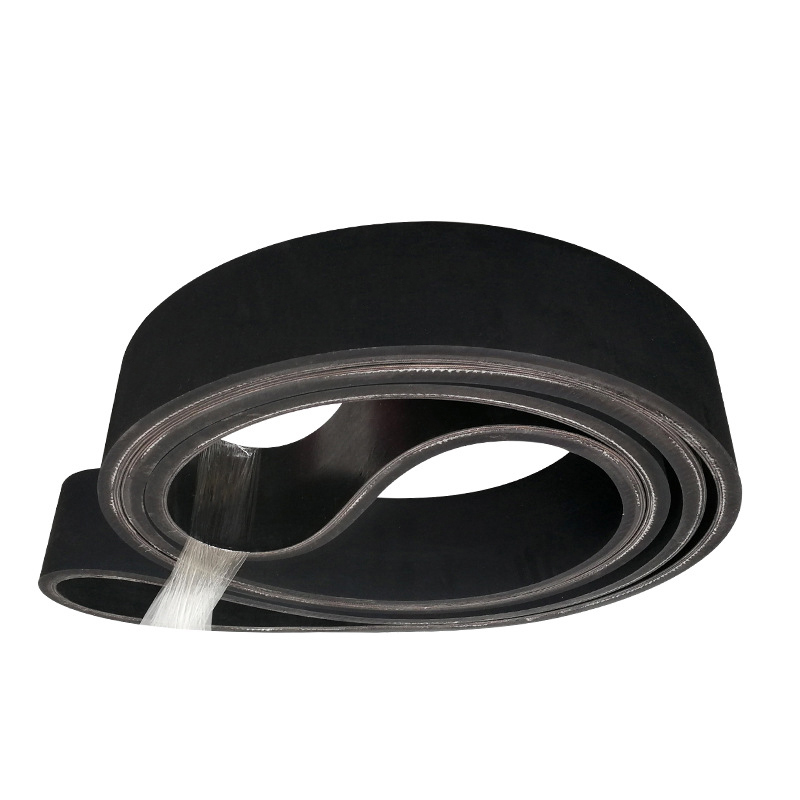
Dopravný pás sa skladá z povrchového lepidla, jadrového a vrstveného lepidla. Okrem toho je možné pridať vrstvu vyrovnávacej tkaniny k použitiu nárazu s vysokým pádom, aby bol odolnejší voči nárazom.
Povrchové lepidlo
S prírodným kaučukom a syntetickým kaučukom ako surovinami a s cieľom zvýšiť odolnosť proti opotrebeniu, odolnosť proti praskaniu, odolnosť proti starnutiu a ďalšie vlastnosti má povrchové lepidlo rôzne vlastnosti, ako je odolnosť proti opotrebeniu, odolnosť proti rezu, tepelná odolnosť, odolnosť proti plameňu, odolnosť proti chladu, odolnosť voči kyselinám a zásadám, odolnosť voči olejom, odolnosť proti statickej elektrine atď. Jadro látkovej vrstvy
Látková vrstva sa skladá zo samotného prírodného vlákna alebo chemického vlákna alebo ich kombinácie, má rovnakú kvalitu po jednokrokovom ošetrení zrelým procesom a má dobrú priľnavosť k gume. Lepiaca vrstva
Lepiaca vrstva je veľmi dôležitá pre priľnavú silu medzi vrstvami jadra dopravného pásu, ktoré sa opakovane ohýba. Najmä pri vysokonapäťových dopravných pásoch sa musí použiť vrstva lepidla s menším namáhaním vo vzpieraní a menšou únavou v dôsledku vnútorného napätia.
Špecifikácie a modely je možné prispôsobiť podľa požiadaviek zákazníka, s hrúbkou od 2,0 mm do 8,0 mm.
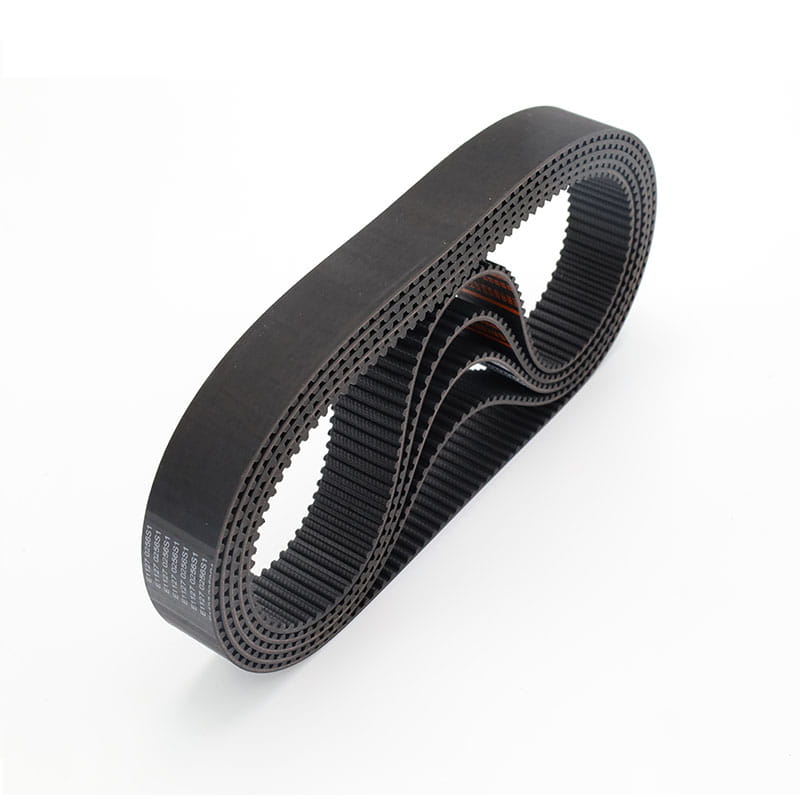
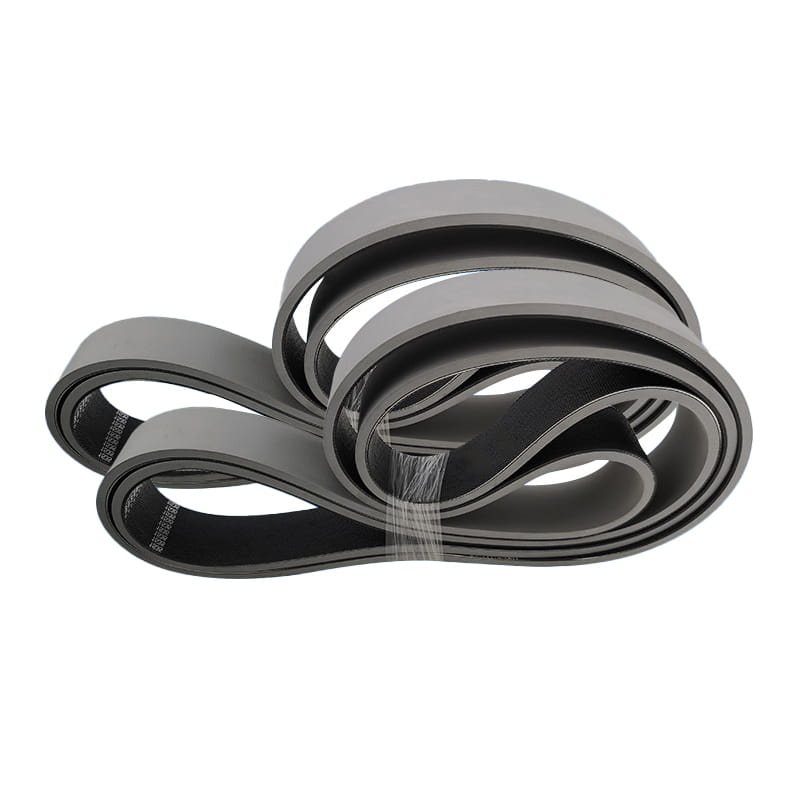
Vysokorýchlostné, hladké a nízkopredlžovacie prevodové a dopravné systémy, ako sú textilné stroje, drevoobrábacie stroje, brúsky, predajné automaty na lístky, stroje na rezanie zeleniny atď. Charakteristika: Vysoká rýchlosť a stabilita, vysoká pevnosť v ťahu a nízke predĺženie.
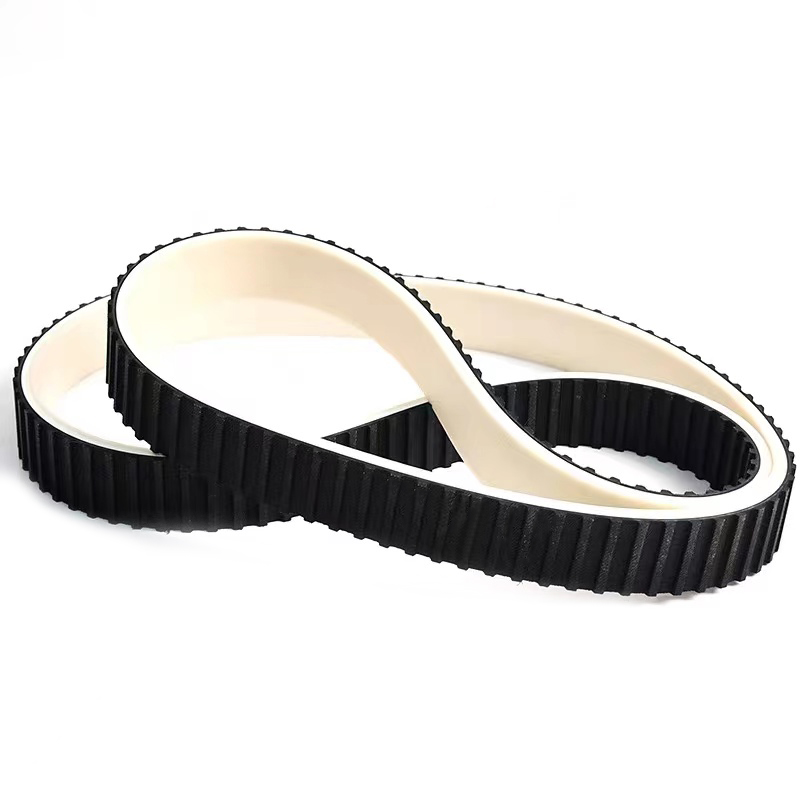
Typ pásu: Integrovaný vulkanizovaný silikónový plochý pás a silikónový synchronizovaný pás Rozsah aplikácie:
Priemysel sanitárnych výrobkov, sklárske stroje, tesniace stroje atď. Charakteristika: Nepriľnavý, vysoký koeficient trenia a odolnosť voči vysokej teplote.
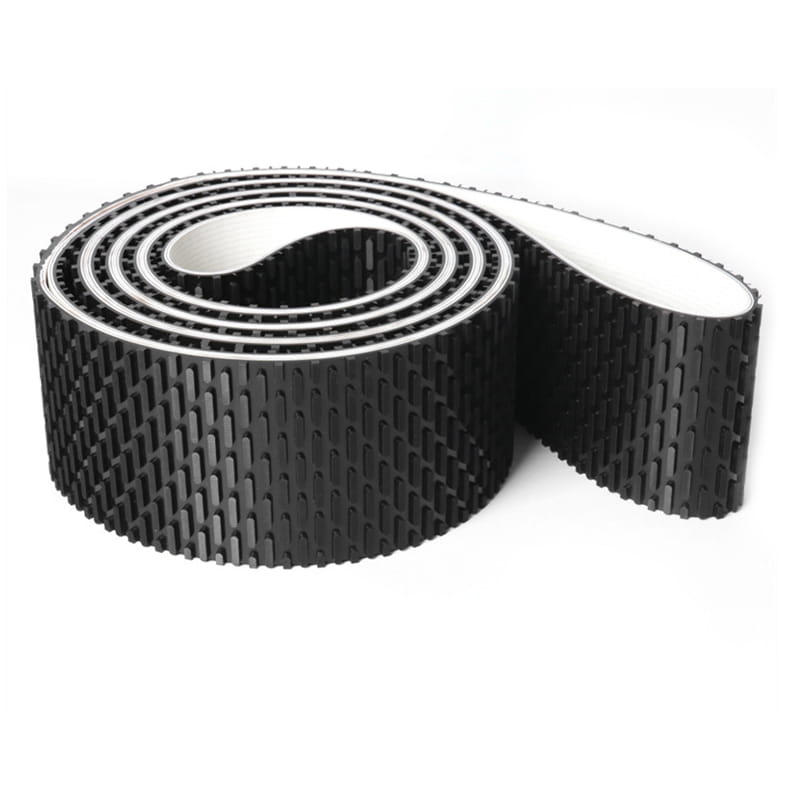
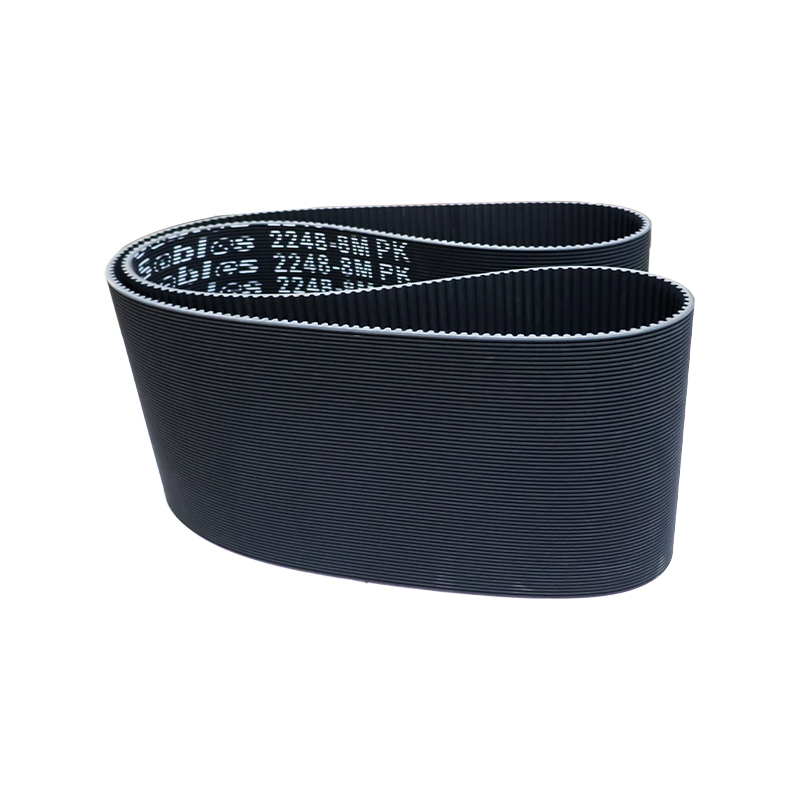
Bezšvový gumový pás vyrobený drevoobrábacími strojmi možno použiť na brúsenie, korekciu a orezávanie jadrových materiálov, hobľovanie drevených dosiek, laminovaných dosiek, plastových laminovaných dosiek a iných strojov a môže pomôcť k dokonalému opracovaniu a výberu povrchu.
Jeho špeciálna technológia spočíva v spôsobe výroby a vyrába bezškárový pás požadovanej veľkosti. Nielenže prísne kontrolujeme kvalitu, ale tiež trváme na používaní dovážaných materiálov, aby náš brúsny pás mal lepší výkon.
Všetky časti hrúbky a sily sú absolútne jednotné.
Má dobrý lineárny chod.
Vysoká flexibilita môže byť použitá pre malé priemery kolies.
Dokáže udržať rovinnosť a nedeformovateľnosť pod pracovným tlakom.
Koeficient trenia medzi spodnou časťou pásu a povrchom dosky je veľmi nízky.
Pretože povrchová vrstva pásu je pokrytá gumou, zlepšuje sa priľnavosť a zlepšuje sa stabilita dopravného pásu.
Aplikujte na každé pole systému zariadení so synchrónnym pohonom. Charakteristika:
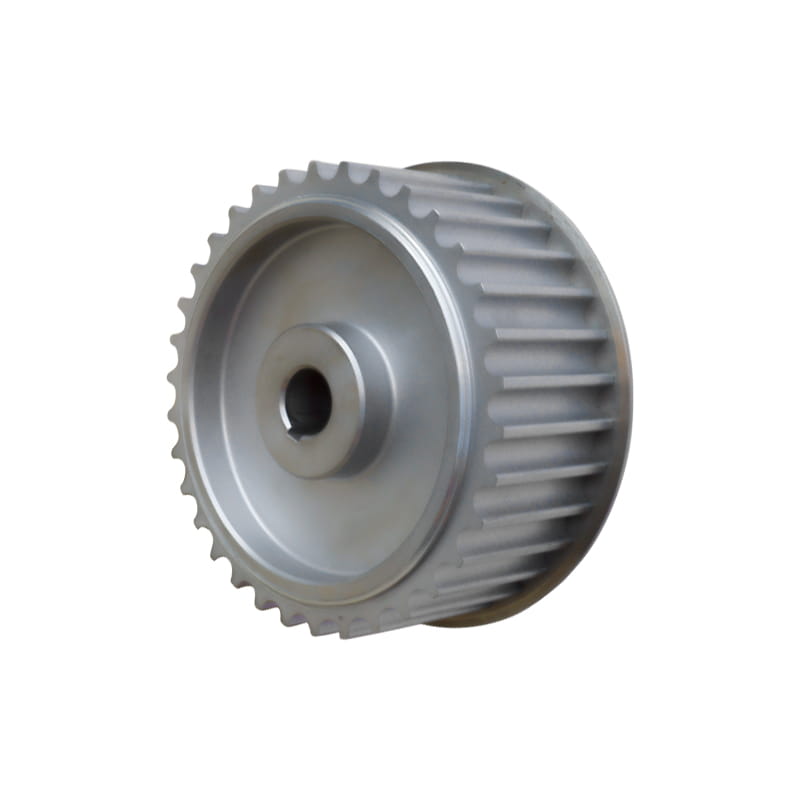
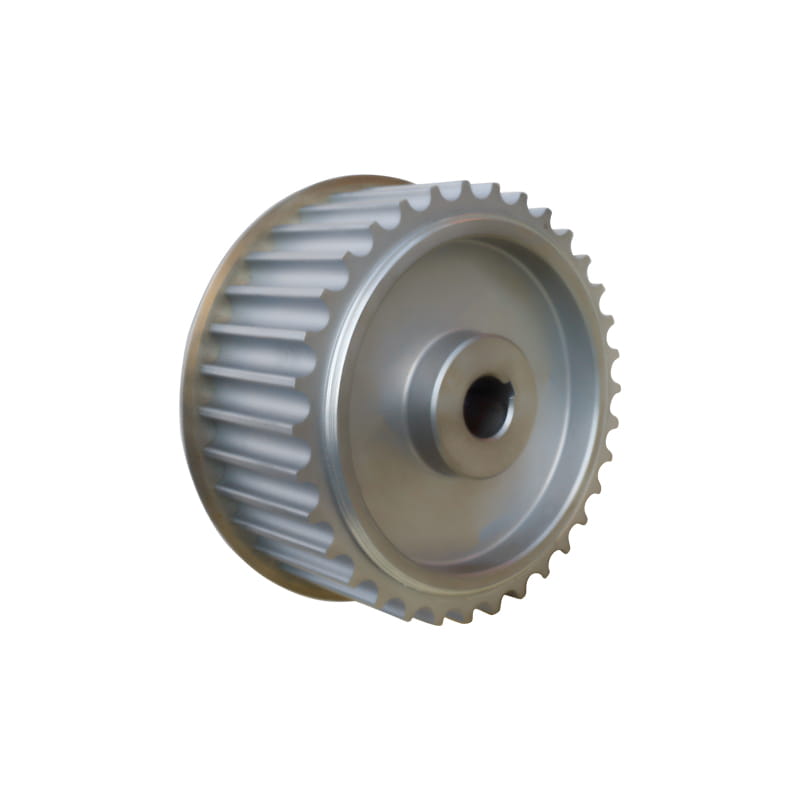
Zabezpečte koordináciu s remeňom, aby ste zvýšili presnosť a životnosť pohonu. Podľa požiadaviek zákazníka môže byť prispôsobené optimálne poháňané riešenie rozdelené na 45# oceľ, hliníkovú zliatinu, nehrdzavejúcu oceľ, liatinu, nylon atď., Podľa materiálu.
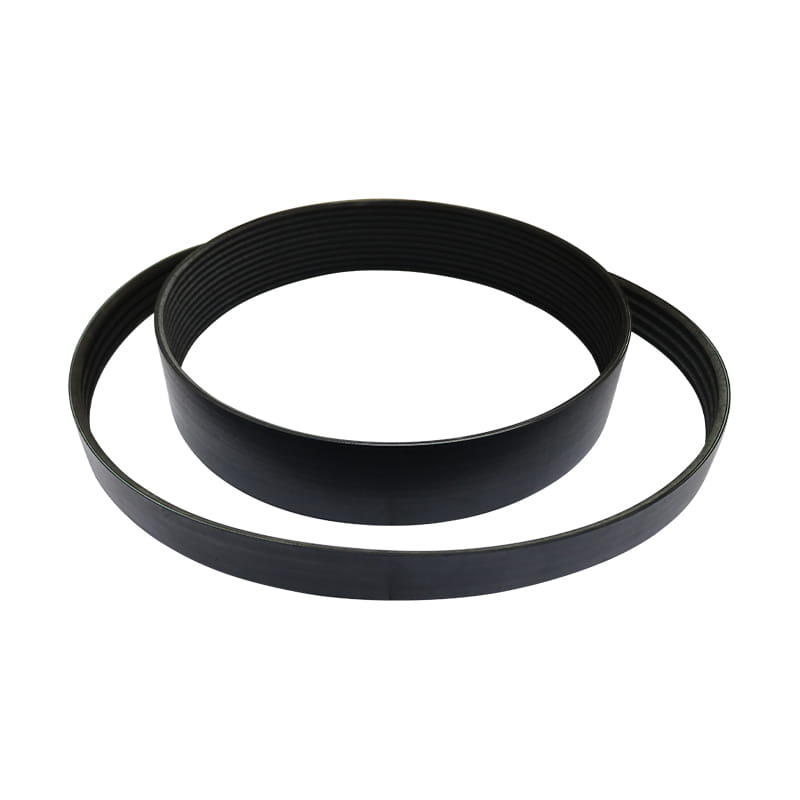
Je vhodný pre vonkajšie prenosové zariadenia, dopravné zariadenia, lekárske vybavenie, elektrické náradie, domáce spotrebiče a športové vybavenie. Charakteristika:
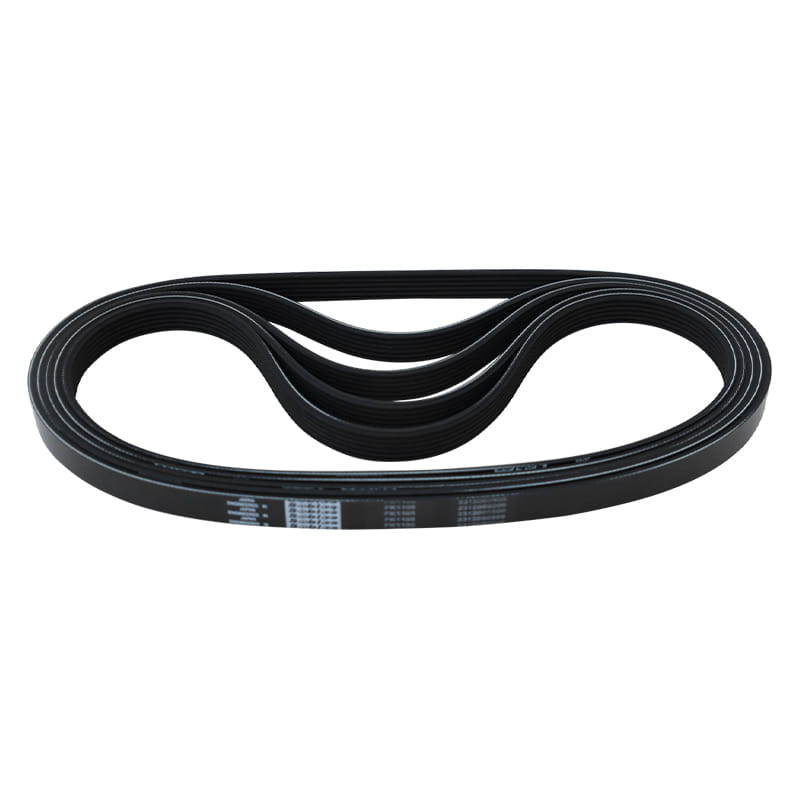
1. Prenosový výkon rebrovaného remeňa je pri rovnakom priestore o 30 % vyšší ako u bežného klinového remeňa.
2. Prevodový systém rebrovaného remeňa má kompaktnú štruktúru a pri rovnakom prenosovom výkone zaberá priestor
prevodové zariadenie je o 25 % menšie ako u bežného klinového remeňa.
3. Rebrovaný remeň je tenký a pružný a je vhodný pre prevod s malým priemerom remenice a vysokorýchlostný prevod, s remeňom
rýchlosť až 40 m/s; Malé vibrácie, menej tepla a stabilná prevádzka.
4. Rebrovaný remeň je odolný voči teplu, oleju a opotrebovaniu, s malým predĺžením a dlhou životnosťou.