DOMOV / Správy / Karbidové brúsne pásy: Ako si vybrať zrnitosť, podklad a aplikácie, ktoré vydržia
Správy
Karbidové brúsne pásy: Ako si vybrať zrnitosť, podklad a aplikácie, ktoré vydržia
Predajňa nábytku, ktorá prevádzkuje širokú pásovú brúsku na dubových, javorových a akrylových paneloch, si všimla, že jej štandardné remene z oxidu hlinitého zanechávajú na akryle stopy po spálení a rýchlo sa naložia na dub s tvrdosťou živice. Po testovaní remeňa z karbidu kremíka na tom istom stroji zostal povrch chladnejší a vzor škrabancov zmizol pri jednom prechode. Táto skúsenosť je bežná: karbidové brúsne pásy nie sú náhradou každého brusiva, ale riešia špecifickú skupinu problémov, s ktorými sa nakoniec stretáva väčšina obchodov.
V čom sú karbidové brúsne pásy lepšie
Začnite praktickým záverom: vyberte si karbidový brúsny pás, keď sú vašimi hlavnými obavami hromadenie tepla, zaťaženie a konzistencia povrchu. Karbid kremíka má ostrejšie hrany a vyšší index tvrdosti ako oxid hlinitý, čo umožňuje rezať krehké povlaky, mäkké kovy a sklolaminát bez vytvárania veľkého trecieho tepla.
Karbidové pásy tiež obsahujú zrná, ktoré sa lámu agresívnejšie ako bežný oxid hlinitý. Namiesto toho, aby sa kryštály zasklievali, lámu sa na malé kúsky a odhaľujú čerstvé rezné hrany. Toto správanie dáva pásu dlhšiu životnosť, kde lepkavé živice, vrstvy farieb a neželezné kovy rýchlo zaslepujú bežné abrazíva.
Kde minerál robí rozdiel
Tvrdé drevo a živicové mäkké drevo: karbid zostáva otvorený a rezne čistý.
Lakované a lakované povrchy: karbid odstraňuje povlak bez jeho roztavenia.
Kompozity a sklolaminát: karbid odoláva zaťaženiu prachom a živicou.
Mäkké kovy ako hliník a mosadz: karbid zanecháva svetlý povrch pri nízkej teplote.
Obrázok 1. Index relatívnej tvrdosti bežných brúsnych zŕn
Tabuľka tvrdosti poskytuje rýchly dôvod, prečo si karbid kremíka zaslúži samostatné miesto v brúsiacej miestnosti. Karbid kremíka sa nachádza blízko vrcholu stupnice tvrdosti, takže prerezáva krehké povlaky a mäkšie kovy agresívnejšie ako mnohé štandardné zrná. Oxid hlinitý je stále dostatočne tvrdý na bežné odstraňovanie triesok z dreva a ocele, ale rýchlejšie sa otupuje, keď je obrobok tvrdý alebo potiahnutý. Oxid zirkoničitý sa volí menej pre tvrdosť a viac pre samoostriace správanie pod tlakom. Keramické zrno je navrhnuté tak, aby zostalo chladné a lámalo sa v kontrolovaných fázach. V praxi to znamená, že karbidové pásy nie sú univerzálnou odpoveďou, ale sú najsilnejšou voľbou pre materiály citlivé na teplo a finálne dokončovacie pasy.
Výber zrnitosti: Začnite od povrchu, ktorý máte
Číslo zrna je prvým rozhodnutím o výbere. Vyberte si taký hrubý pás, aký umožňuje štartovacia plocha, pretože hrubé pásy odstraňujú materiál rýchlejšie a stoja menej za štvorcový meter brúsnej práce. Potom prejdite cez sekvenciu jemnejších zŕn len toľko, aby ste odstránili predchádzajúce škrabance.
Typický rozsah zrnitosti karbidového pásu podľa kategórie obrobku
Rozsah zrnitosti
Typická práca
Očakávaný výsledok
P36 až P60
Ťažký úber materiálu, hrubé tvarovanie, odstraňovanie farby
Rýchly rez s viditeľným poškriabaním
P80 až P120
Stredné vyhladenie po hrubej práci
Jednotný matný povrch, iba ľahké škrabance
P150 až P220
Konečná úprava pred náterom alebo montážou
Hladký povrch pripravený na tmel alebo farbu
P240 a vyššie
Jemná povrchová úprava plastov, kompozitov a mäkkých kovov
Nízky lesk s minimálnym rezom
Obrázok 2. Typická drsnosť povrchu podľa veľkosti zrna
Hodnoty drsnosti povrchu v tabuľke sledujú jasný trend: väčšie čísla zŕn vytvárajú hladšie povrchy a odoberajú menej materiálu. Pás P80 zanecháva viditeľné škrabance hlboké okolo 35 mikrónov, čo je prijateľné na odizolovanie alebo hrubé tvarovanie. Pás P120 znižuje drsnosť na približne 18 mikrónov a dochádza k mnohým chybám pri brúsení, pretože operátori preskočia tento medzikrok príliš skoro. Pás P180 s hrúbkou 9 mikrónov je dostatočne hladký na základný náter na väčšinu dreva a kompozitov. Skok z P120 na P220 je menší, a preto čas strávený v rade P150 a P180 zvyčajne zlepší konečnú úpravu viac ako nákup jemnejšieho finálneho pásu. Táto tabuľka je návod, nie záruka, pretože skutočné hodnoty závisia od rýchlosti pásu, tlaku a tvrdosti obrobku.
Odstraňovanie materiálu verzus zušľachtenie
Rovnaký postup zrnitosti tiež mení rýchlosť rezania. Hrubé pásy nie sú len agresívnejšie; sú tiež najekonomickejším spôsobom odstraňovania materiálu skôr, ako je povrch pripravený na jemnejšiu prácu.
Obrázok 3. Relatívna rýchlosť odstraňovania materiálu v každom stupni zrnitosti
Čiarový graf ukazuje, ako rýchlosť odstraňovania klesá, keď prechádzate postupnou sekvenciou zrnitosti. Hrubý pás P60 odstraňuje veľa materiálu, ale zanecháva hlboké škrabance, ktorých odstránenie v neskorších krokoch je nákladné. Prechod na P100 reže pomalšie a začína produkovať prijateľný medzipovrch. Keď je cieľom rafinovaná povrchová úprava, P150 a P180 odstránia len veľmi málo materiálu a ich hlavnou úlohou je zmiešať predchádzajúce škrabance. Najväčšia strata rýchlosti rezu nastáva medzi P60 a P100, takže najefektívnejší proces začína tak hrubý, ako to umožňuje existujúci povrch, a používa len potrebné stredné zrná. Karbidové pásy sú najhospodárnejšie, keď túto krivku prispôsobíte skutočnému stavu obrobku.
Hmotnosť podkladu a povlaku záleží rovnako ako zrno
Prvý záver: podložka kontroluje, ako dlho pás vydrží a ako sa pás cíti na kontaktnom kolese. Pásy potiahnuté látkou zvládajú agresívny tlak a vysoké zaťaženie zrna. Papierové a filmové podklady vytvárajú jemnejšie povrchové úpravy a tesnejšie sledujú zakrivené povrchy, ale pri príliš silnom zatlačení sa rýchlejšie opotrebujú.
Otvorená srsť verzus uzavretá srsť je ďalším faktorom. Uzavreté kabátové pásy pokrývajú celý povrch zrnom; režú rýchlo, ale rýchlo sa zaťažujú. Otvorené náterové pásy zanechávajú medzery medzi zrnami, čo dáva úlomkom priestor na únik a funguje dobre pri odstraňovaní melamínu, surového dreva a náterov.
Na konečnú úpravu kovov a plastov remeň z karbidu potiahnutý stearátom znižuje upchávanie a zanecháva čistejší povrch. Stearát pôsobí ako suché mazivo, ktoré zabraňuje tomu, aby pás rozmazal roztavené spojivo cez obrobok. Operátori, ktorí prevádzkujú uzavretý plášťový pás na hliníku, často vidia zaťaženie v prvých minútach; rovnaká práca s otvoreným plášťovým stearátovým pásom trvá oveľa dlhšie.
Karbid verzus iné bežné abrazívne minerály
V zmiešanej predajni má každý brúsny minerál svoju úlohu. Oxid hlinitý je všestranným štandardom pre odstraňovanie materiálu z dreva a ocele. Oxid zirkoničitý funguje najlepšie pri vysokom tlaku a tam, kde je dôležitá tepelná odolnosť. Keramické zrno zostáva ostré aj pri silnom brúsení, ale stojí viac. Karbid kremíka je špecialista na konečnú úpravu a teplo.
Bežné abrazívne minerály a ich typická silná stránka
Minerálne
Hlavná sila
Najlepšia situácia
Oxid hlinitý
Nákladová efektívnosť a trvanlivosť
Každodenné brúsenie dreva a kovu
Karbid kremíka
Ostrosť a nízka teplota
Povrchové úpravy, nátery, plast, mäkký kov
Oxid zirkoničitý
Tepelná odolnosť pod tlakom
Silné brúsenie na nerez a zliatinách s vysokým obsahom niklu
Keramické zrno
Kontrolované samoostrenie
Vysokotlakové brúsenie s nízkym rizikom popálenia
Obrázok 4. Porovnanie výkonu piatich praktických kritérií
Karbid kremíka Oxid hlinitý Oxid zirkoničitý
Radarová tabuľka sumarizuje porovnanie troch bežných abrazívnych minerálov v rámci piatich praktických kritérií. Karbid kremíka vykazuje najvyváženejší výkon, pokiaľ ide o ostrosť, tvrdosť a kvalitu povrchovej úpravy, pričom jeho najslabšou stránkou je nákladová efektívnosť. Oxid hlinitý mierne zaostáva v ostrosti a kvalite povrchovej úpravy, ale jednoznačne víťazí v cene, a preto zostáva predvoleným brúsnym prostriedkom pre každodenné opracovanie dreva. Oxid zirkoničitý sa stáva zaujímavým, keď je tlak vysoký a záleží na tepelnej odolnosti, pretože je navrhnutý tak, aby rezal aj pri veľkom zaťažení. Prekrývajúce sa polygóny ukazujú, že žiadny minerál nevyhráva v každej kategórii, takže výrobný závod zvyčajne potrebuje viac ako jeden typ pásu. Prispôsobenie minerálu k obrobku zabraňuje zbytočnej práci a zbytočným nákupom brúsneho materiálu.
Praktické pravidlá výberu pre bežné aplikácie
Pri obrábaní dreva si karbid poradí s exotickými prvkami ako teak, palisander a ipe bez toho, aby spálil povrch; použite P120 alebo P150 ako predvolenú dokončovaciu zrnitosť. Pri výrobe kovov sa karbid dobre darí hliníku, mosadzi a bronzu; vyberte P80 až P120 pre zmiešavacie zvary a P220 pre finálny prechod. V prípade sklenených vlákien a uhlíkových vlákien karbid s otvorenou vrstvou zabraňuje zaťaženiu pásu a zabraňuje taveniu živice. Pri opravách automobilov je karbid s jemnými zrnami so stearátom spoľahlivým spôsobom vyrovnania základného náteru a existujúcej farby bez poškodenia teplom.
Nezabudnite na pásový systém za brusivom
Široká pásová brúska vytvára konzistentnú povrchovú úpravu iba vtedy, keď je zachovaná celá dráha pásu. Ak sa kontaktný bubon alebo podávací stôl vytočia, brúsny pás sa opotrebováva nerovnomerne a môže sa v spoji roztrhnúť. Na veľkých paneloch musí podávací pás ťahať obrobok stabilnou rýchlosťou bez prekĺznutia alebo túlavosti.
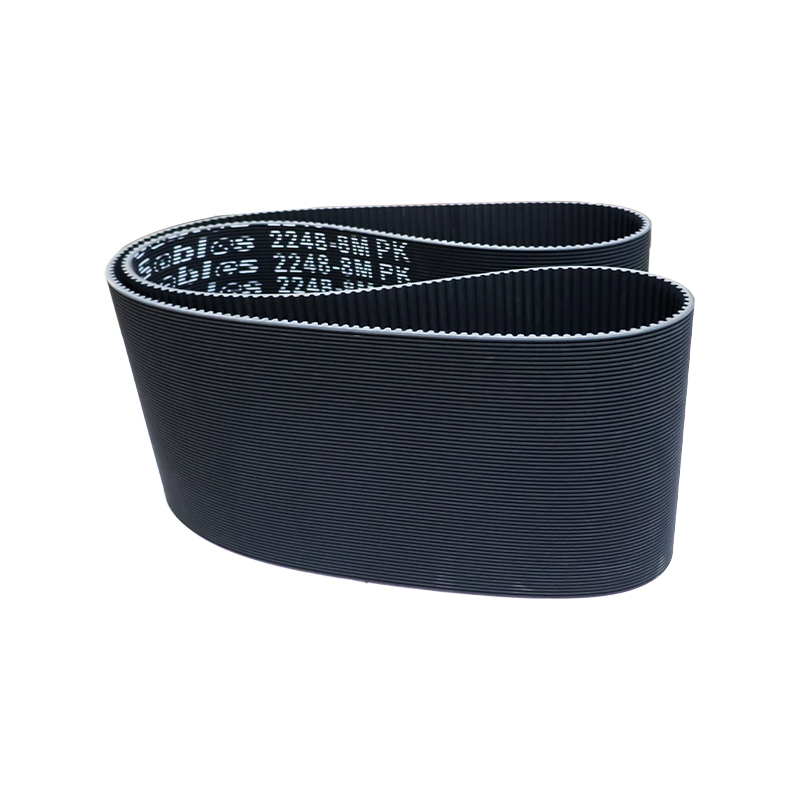
Keď vymieňate brúsny pás, skontrolujte aj gumový pás, či nie je prasknutý, či nedošlo k zmene tvrdosti a či nedošlo k poškodeniu hrán. Špeciálne vyrobený gumový bezšvový brúsny pás podporuje aktívne brúsivo a pomáha udržiavať rovnomerný povrch po celej šírke panelu.
Skladovanie, manipulácia a bežné vzorce porúch
Karbidové pásy skladujte naplocho alebo zavesené bez ostrých záhybov. Vlhkosť a priame teplo oslabujú spoj a podkladové materiály. Ak sa opasok rýchlo načítava, prejdite na otvorený kabát alebo hrubšie zrno. Ak zosklovatie, rýchlosť pásu je príliš vysoká alebo zrno je pre materiál príliš jemné. Ak sa okraj zlomí ako prvý, skontrolujte, či doska a gumený podporný pás nevykazujú problémy so zarovnaním.
Ošetrením karbidového pásu ako súčasti kompletného brúsneho systému získate predvídateľné výsledky a časom nižšie náklady na brúsne materiály. Správny minerál, zrnitosť, podklad a podpora stroja spolu určujú opakovateľnú kvalitu povrchu.
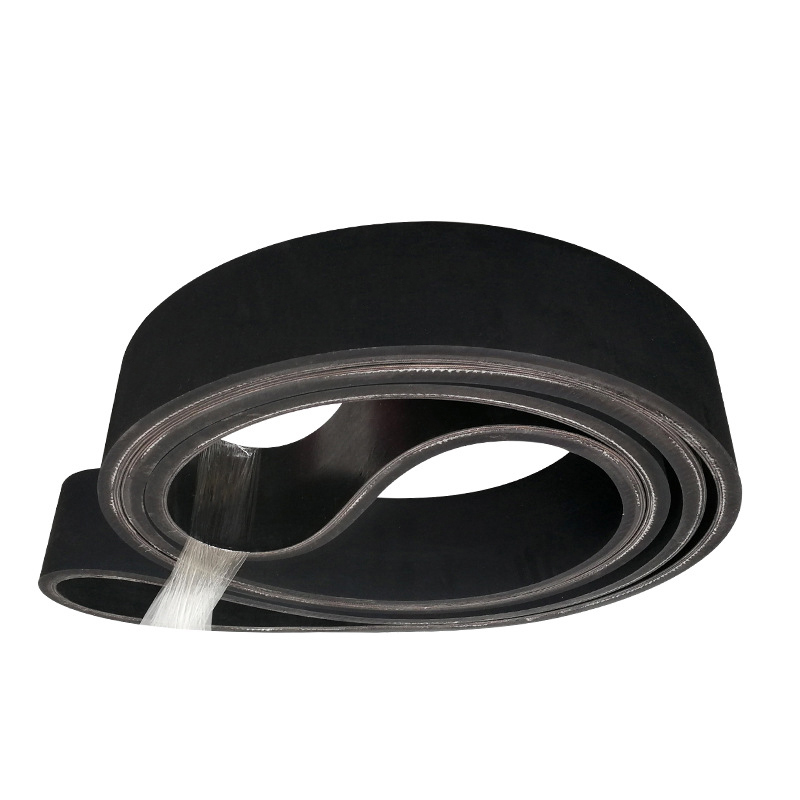
Dopravný pás sa skladá z povrchového lepidla, jadrového a vrstveného lepidla. Okrem toho je možné pridať vrstvu vyrovnávacej tkaniny k použitiu nárazu s vysokým pádom, aby bol odolnejší voči nárazom.
Povrchové lepidlo
S prírodným kaučukom a syntetickým kaučukom ako surovinami a s cieľom zvýšiť odolnosť proti opotrebeniu, odolnosť proti praskaniu, odolnosť proti starnutiu a ďalšie vlastnosti má povrchové lepidlo rôzne vlastnosti, ako je odolnosť proti opotrebeniu, odolnosť proti rezu, tepelná odolnosť, odolnosť proti plameňu, odolnosť proti chladu, odolnosť voči kyselinám a zásadám, odolnosť voči olejom, odolnosť proti statickej elektrine atď. Jadro látkovej vrstvy
Látková vrstva sa skladá zo samotného prírodného vlákna alebo chemického vlákna alebo ich kombinácie, má rovnakú kvalitu po jednokrokovom ošetrení zrelým procesom a má dobrú priľnavosť k gume. Lepiaca vrstva
Lepiaca vrstva je veľmi dôležitá pre priľnavú silu medzi vrstvami jadra dopravného pásu, ktoré sa opakovane ohýba. Najmä pri vysokonapäťových dopravných pásoch sa musí použiť vrstva lepidla s menším namáhaním vo vzpieraní a menšou únavou v dôsledku vnútorného napätia.
Špecifikácie a modely je možné prispôsobiť podľa požiadaviek zákazníka, s hrúbkou od 2,0 mm do 8,0 mm.
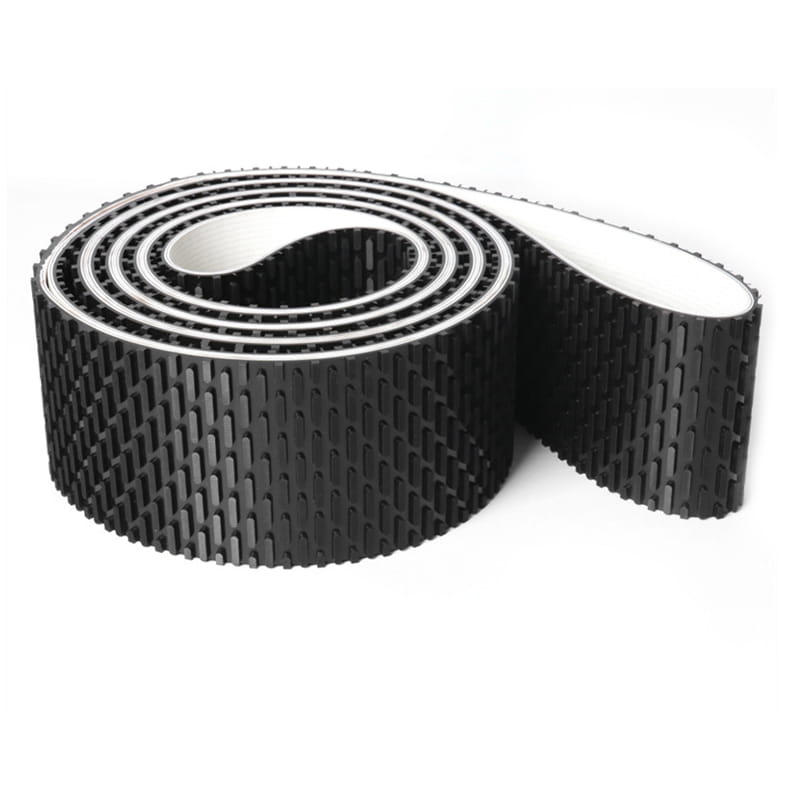
Vysokorýchlostné, hladké a nízkopredlžovacie prevodové a dopravné systémy, ako sú textilné stroje, drevoobrábacie stroje, brúsky, predajné automaty na lístky, stroje na rezanie zeleniny atď. Charakteristika: Vysoká rýchlosť a stabilita, vysoká pevnosť v ťahu a nízke predĺženie.
Typ pásu: Integrovaný vulkanizovaný silikónový plochý pás a silikónový synchronizovaný pás Rozsah aplikácie:
Priemysel sanitárnych výrobkov, sklárske stroje, tesniace stroje atď. Charakteristika: Nepriľnavý, vysoký koeficient trenia a odolnosť voči vysokej teplote.
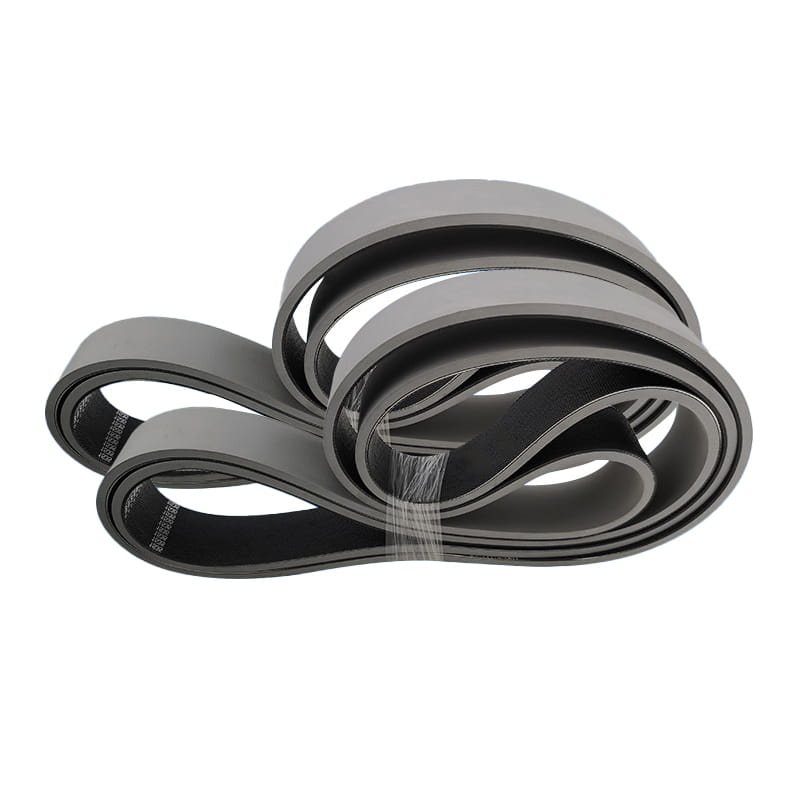
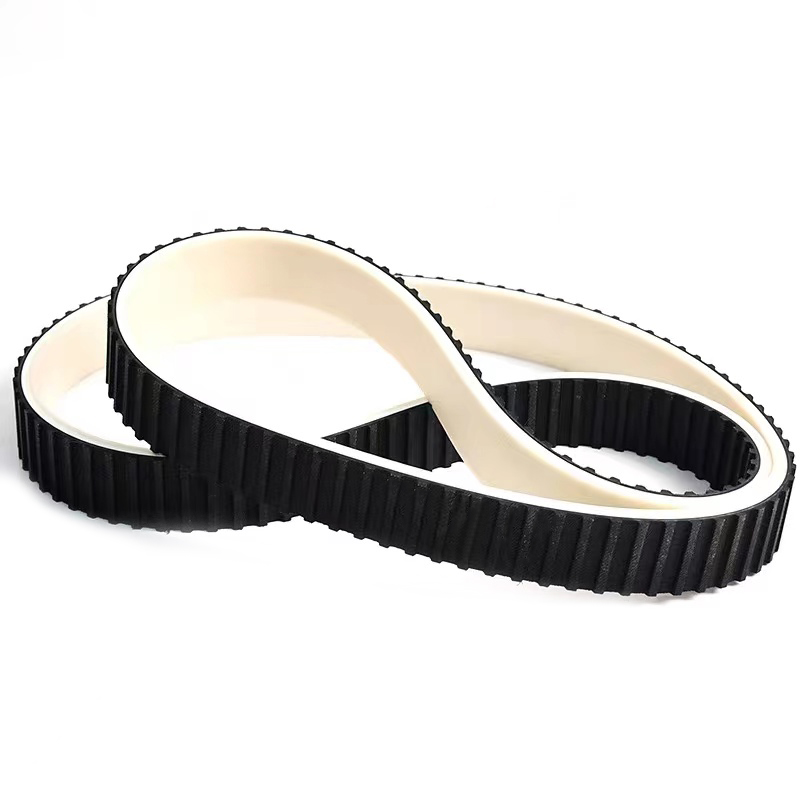
Bezšvový gumový pás vyrobený drevoobrábacími strojmi možno použiť na brúsenie, korekciu a orezávanie jadrových materiálov, hobľovanie drevených dosiek, laminovaných dosiek, plastových laminovaných dosiek a iných strojov a môže pomôcť k dokonalému opracovaniu a výberu povrchu.
Jeho špeciálna technológia spočíva v spôsobe výroby a vyrába bezškárový pás požadovanej veľkosti. Nielenže prísne kontrolujeme kvalitu, ale tiež trváme na používaní dovážaných materiálov, aby náš brúsny pás mal lepší výkon.
Všetky časti hrúbky a sily sú absolútne jednotné.
Má dobrý lineárny chod.
Vysoká flexibilita môže byť použitá pre malé priemery kolies.
Dokáže udržať rovinnosť a nedeformovateľnosť pod pracovným tlakom.
Koeficient trenia medzi spodnou časťou pásu a povrchom dosky je veľmi nízky.
Pretože povrchová vrstva pásu je pokrytá gumou, zlepšuje sa priľnavosť a zlepšuje sa stabilita dopravného pásu.
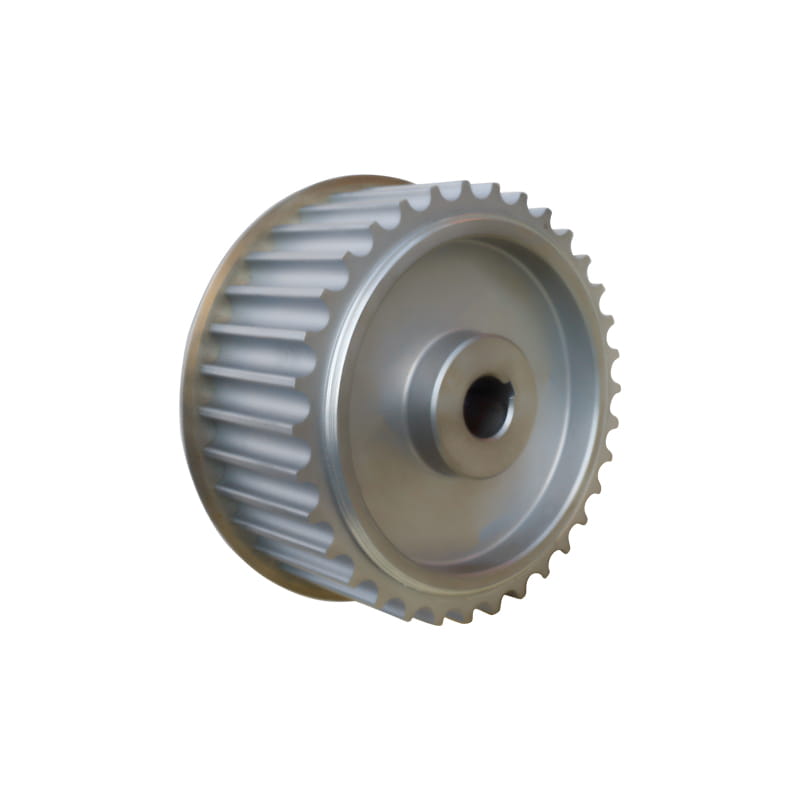
Aplikujte na každé pole systému zariadení so synchrónnym pohonom. Charakteristika:
Zabezpečte koordináciu s remeňom, aby ste zvýšili presnosť a životnosť pohonu. Podľa požiadaviek zákazníka môže byť prispôsobené optimálne poháňané riešenie rozdelené na 45# oceľ, hliníkovú zliatinu, nehrdzavejúcu oceľ, liatinu, nylon atď., Podľa materiálu.
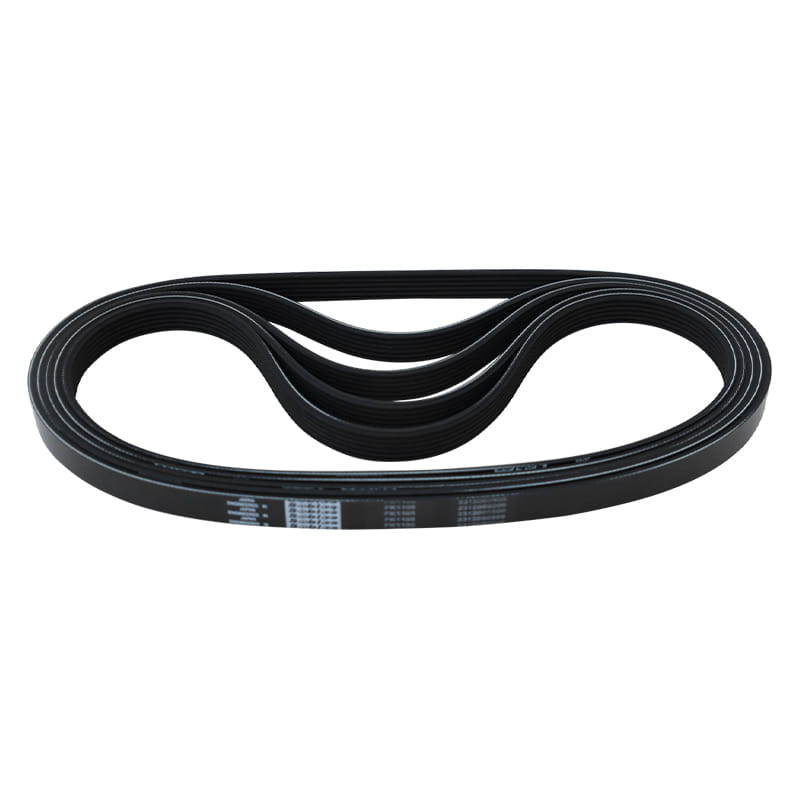
Je vhodný pre vonkajšie prenosové zariadenia, dopravné zariadenia, lekárske vybavenie, elektrické náradie, domáce spotrebiče a športové vybavenie. Charakteristika:
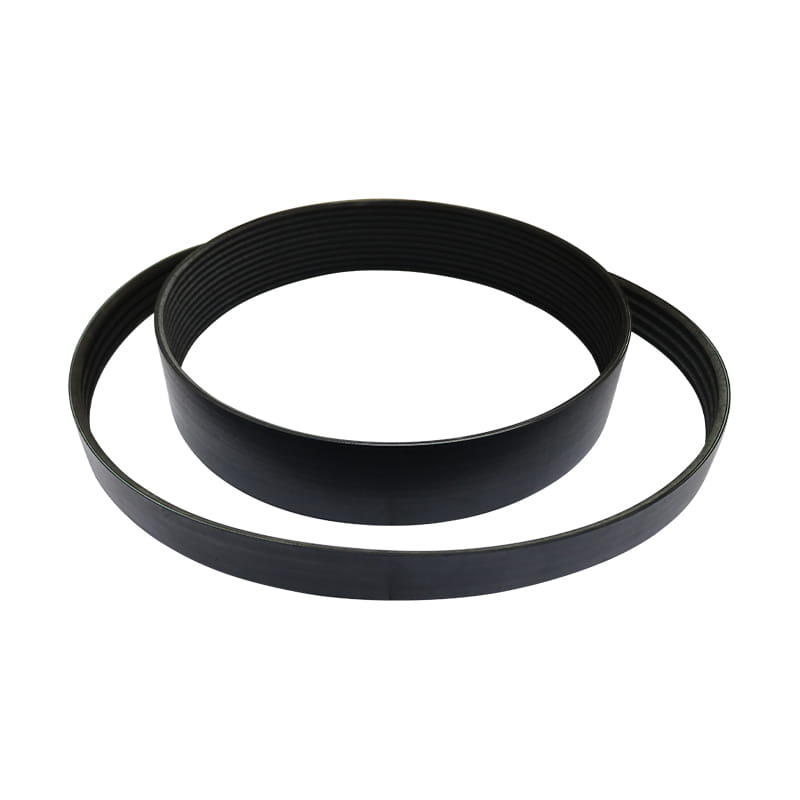
1. Prenosový výkon rebrovaného remeňa je pri rovnakom priestore o 30 % vyšší ako u bežného klinového remeňa.
2. Prevodový systém rebrovaného remeňa má kompaktnú štruktúru a pri rovnakom prenosovom výkone zaberá priestor
prevodové zariadenie je o 25 % menšie ako u bežného klinového remeňa.
3. Rebrovaný remeň je tenký a pružný a je vhodný pre prevod s malým priemerom remenice a vysokorýchlostný prevod, s remeňom
rýchlosť až 40 m/s; Malé vibrácie, menej tepla a stabilná prevádzka.
4. Rebrovaný remeň je odolný voči teplu, oleju a opotrebovaniu, s malým predĺžením a dlhou životnosťou.